

Продукция
Крупногабаритная чугунная станина станка
Крупногабаритная чугунная станина станка относится к основным базовым конструкционным элементам тяжёлых станков с ЧПУ и в основном используется для опоры и фиксации шпинделя, направляющих, рабочего стола и других ключевых узлов, обеспечивая сохранение высокой точности и высокой жёсткости всего станка в процессе высокоскоростной и тяжелонагруженной обработки резанием.
Описание
маркер
Крупногабаритная чугунная станина станка относится к основным базовым конструкционным элементам тяжёлых станков с ЧПУ и в основном используется для опоры и фиксации шпинделя, направляющих, рабочего стола и других ключевых узлов, обеспечивая сохранение высокой точности и высокой жёсткости всего станка в процессе высокоскоростной и тяжелонагруженной обработки резанием.
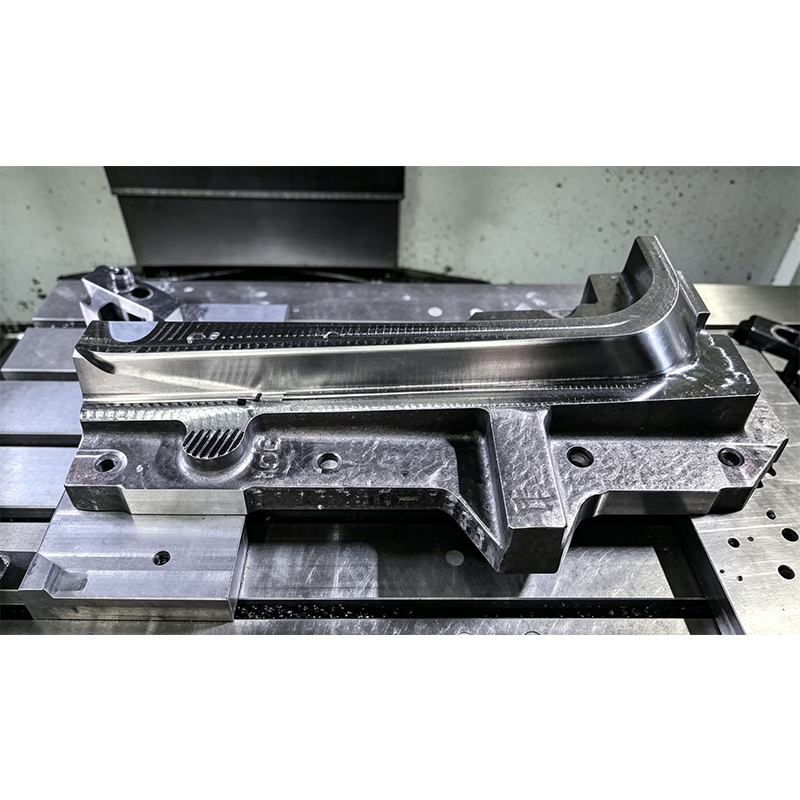
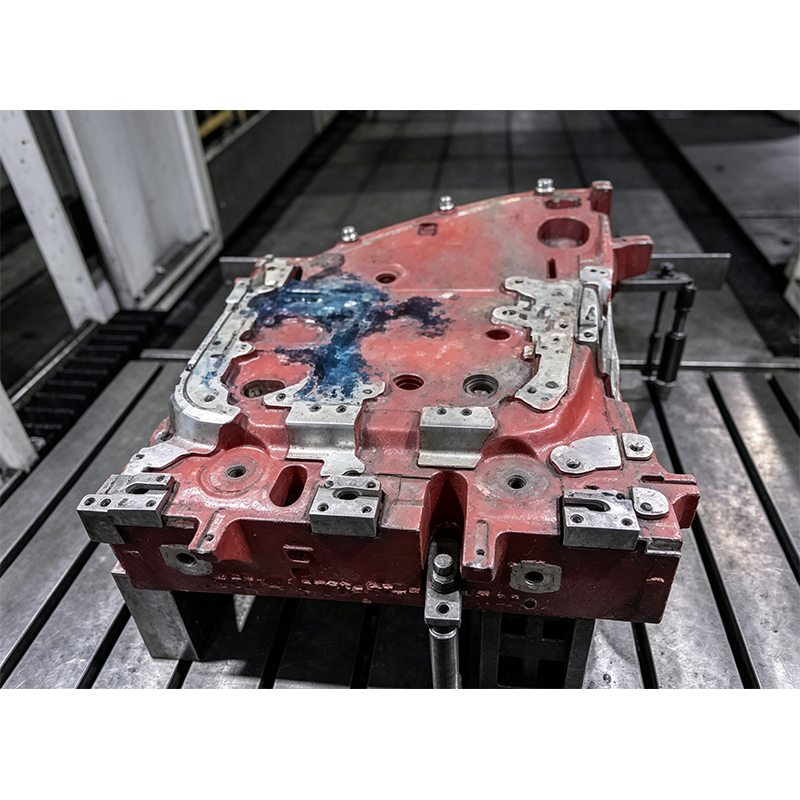
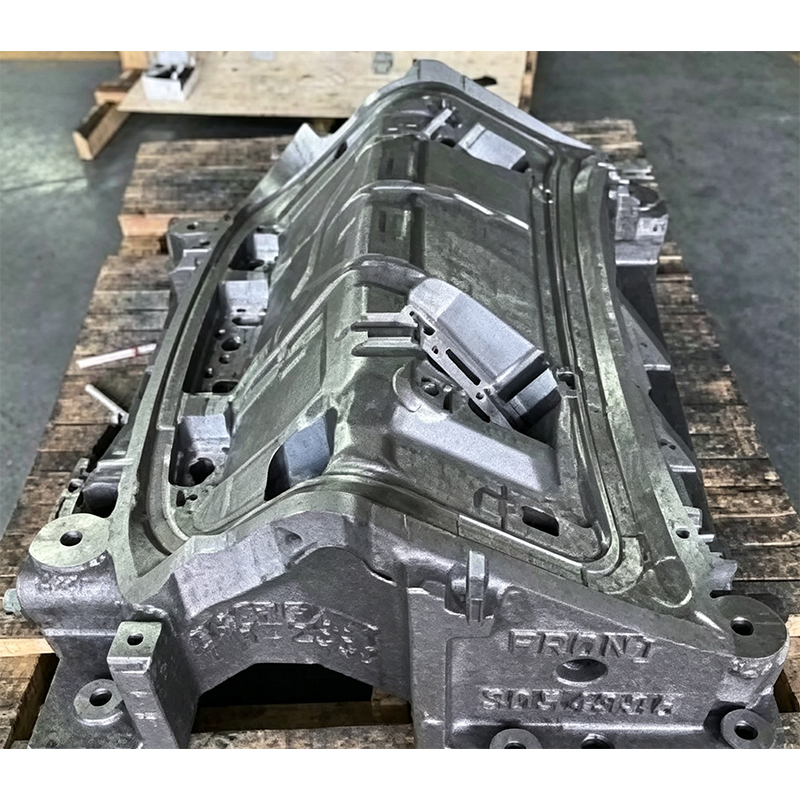
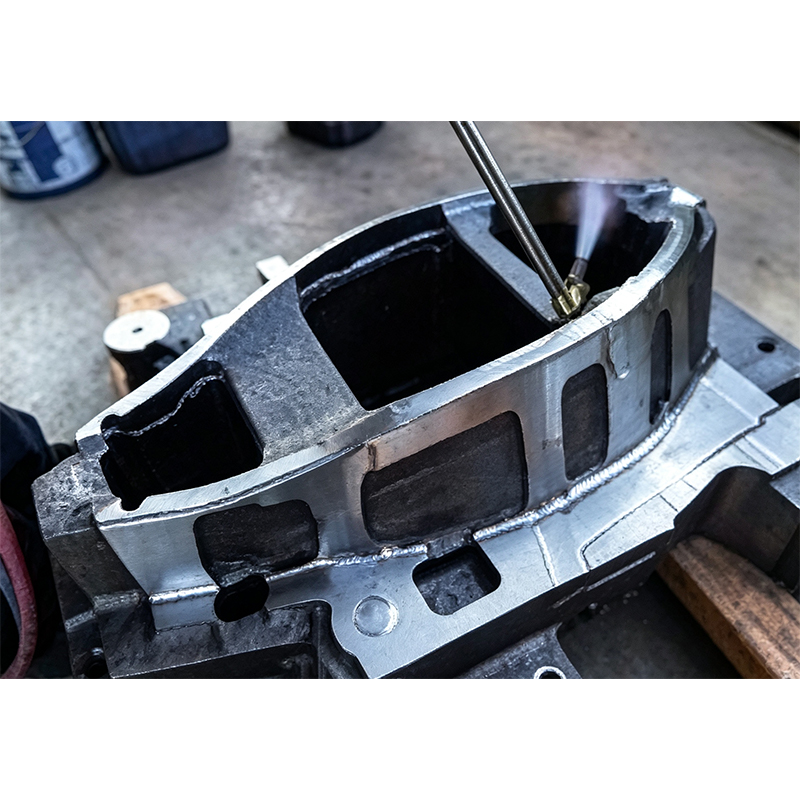
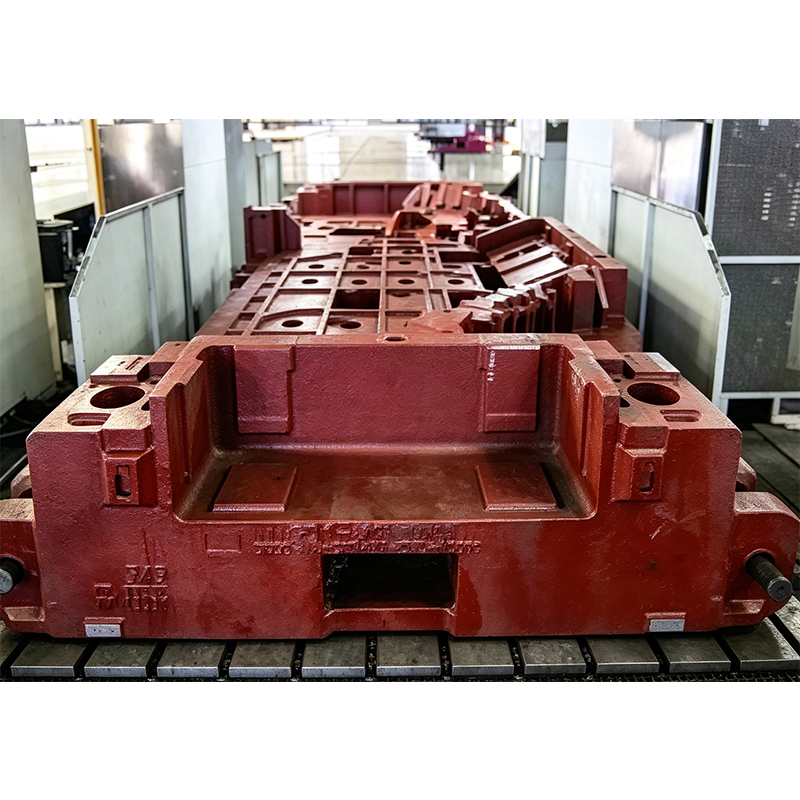
Данная отливка изготовлена из высокопрочного серого чугуна, например HT250 или HT300. Материал обладает отличной износостойкостью, виброгасящей способностью и размерной стабильностью и соответствует стандарту GB9439—88. Как видно из изображения, конструкция выполнена в виде коробчатой рамы. Внутри расположены многочисленные рёбра жёсткости, повышающие жёсткость при кручении и несущую способность. Поверхность прошла прецизионную обработку. На ней предусмотрены Т-образные пазы, монтажные отверстия и поверхности для установки направляющих, что облегчает последующий монтаж линейных направляющих, ходовых винтов и различных функциональных модулей. Вся поверхность покрыта антикоррозионной грунтовкой. Это свидетельствует о том, что литьё, старение и предварительная механическая обработка завершены, и деталь находится на стадии ожидания чистовой обработки или сборки.
Такие литые станины широко применяются в высококлассном оборудовании, таком как продольно-фрезерные станки, горизонтально-расточные и фрезерные станки с ЧПУ, крупные горизонтальные токарные станки. Они являются ключевыми скелетными элементами, определяющими сохранение точности и срок службы станка. В процессе их изготовления обычно применяются технологии литья с использованием смоляных песчаных форм или литья по газифицируемым моделям. С помощью компьютерного моделирования оптимизируются процессы затвердевания и распределение напряжений. После этого проводится отжиг для снятия внутренних напряжений, что обеспечивает отсутствие деформации при длительной эксплуатации.
связаться с нами
Сопутствующие популярные продукты
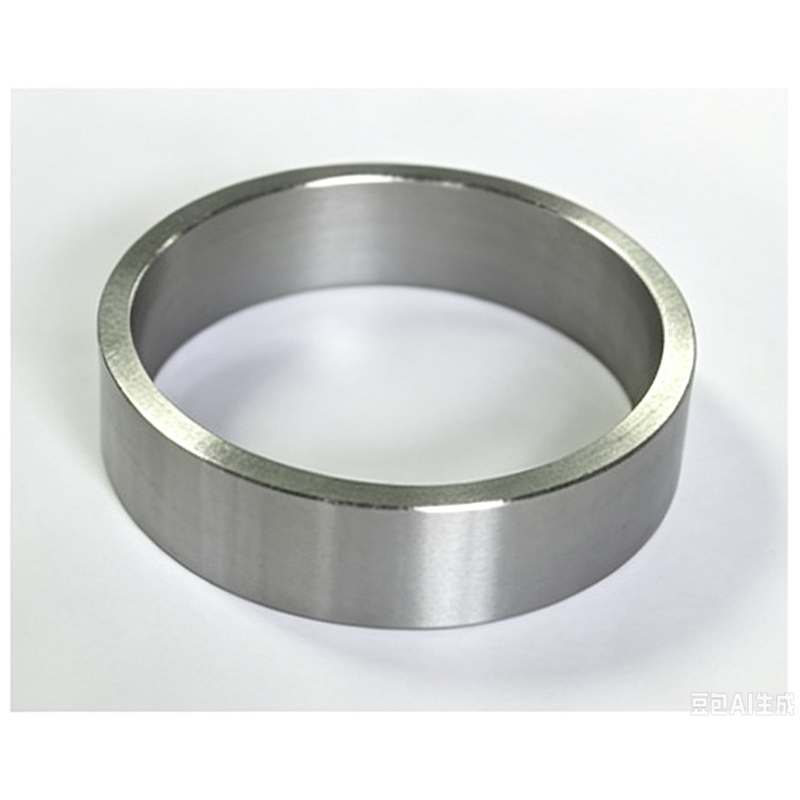
Дистанционное кольцо ведущего винта
Разделительное кольцо для активного шнека, артикул 31402102, является ключевым прецизионным узлом внутри импортного шнекового холодильного компрессора.
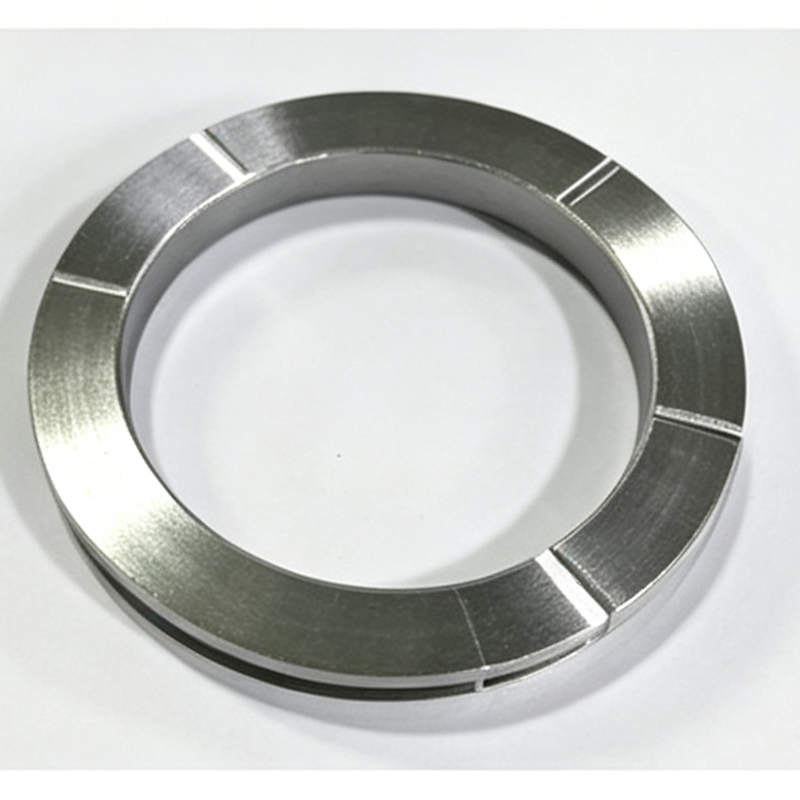
Уплотнение с дистанционной шайбой
Уплотнение с дистанционной шайбой с номером детали 31301223 является ключевым комплектующим элементом внутри импортного холодильного компрессора, предназначенным для прецизионного уплотнения и осевого позиционирования.
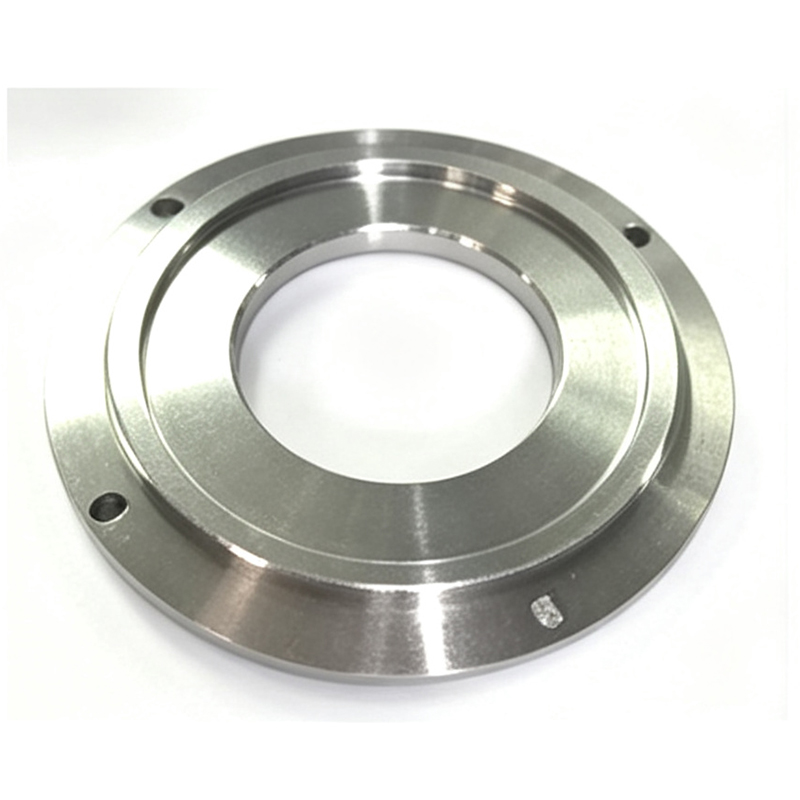
Крышка подшипника
Крышка подшипника, артикул 31402020, представляет собой важную прецизионную деталь, используемую внутри импортных холодильных компрессоров для фиксации подшипников, герметизации смазочной камеры и восприятия осевых сил.
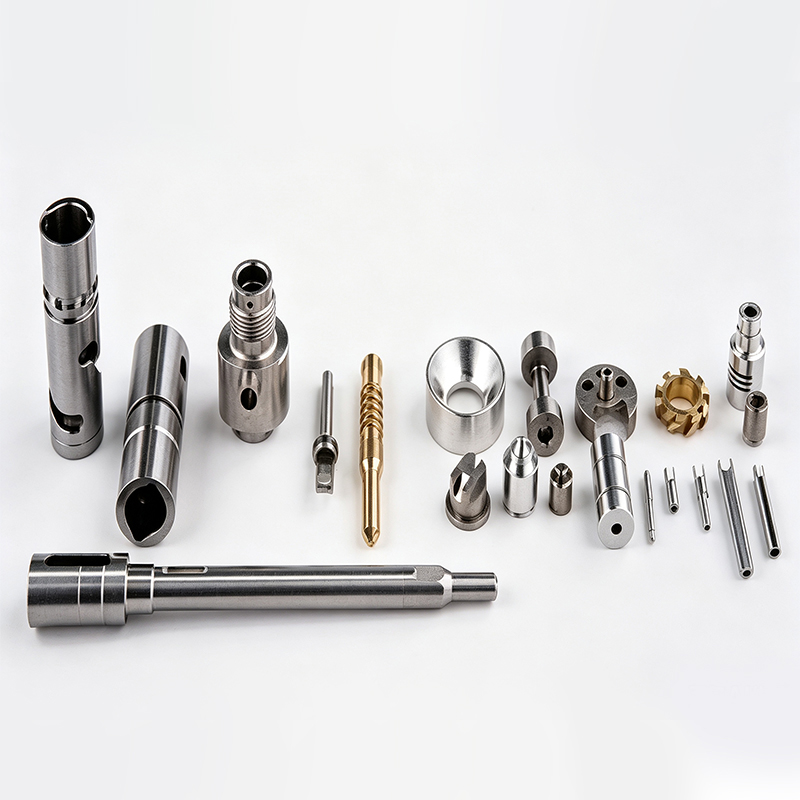
Детали с обработкой на высокоточных токарно-продольных станках с ЧПУ
Детали, обрабатываемые на высокоточных токарно-продольных станках с ЧПУ и применяемые в медицинском оборудовании, представляют собой металлические прецизионные детали различных конструктивных форм и широко используются в хирургических инструментах, диагностическом оборудовании, сборке имплантатов и автоматизированных медицинских устройствах.
Компоненты прецизионной литейной пресс-формы
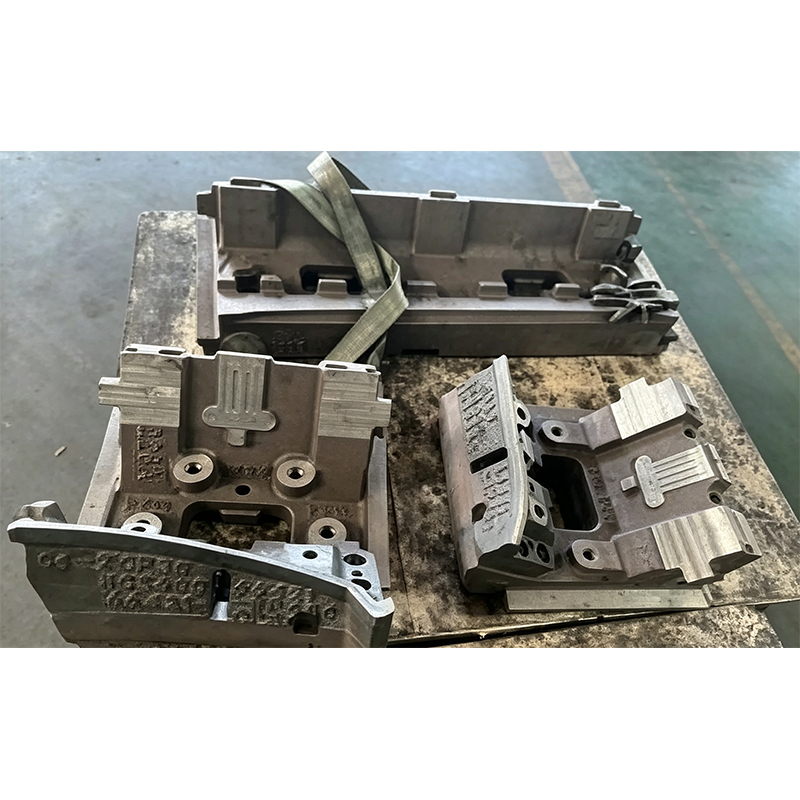
Компоненты прецизионной литейной пресс-формы, включая блок пресс-формы и вставки, в основном используются для производства сложных металлических деталей автомобильной ходовой системы или трансмиссионной системы, таких как поворотные кулаки, рычаги управления или корпуса дифференциалов.
Трубка впрыска экономайзера
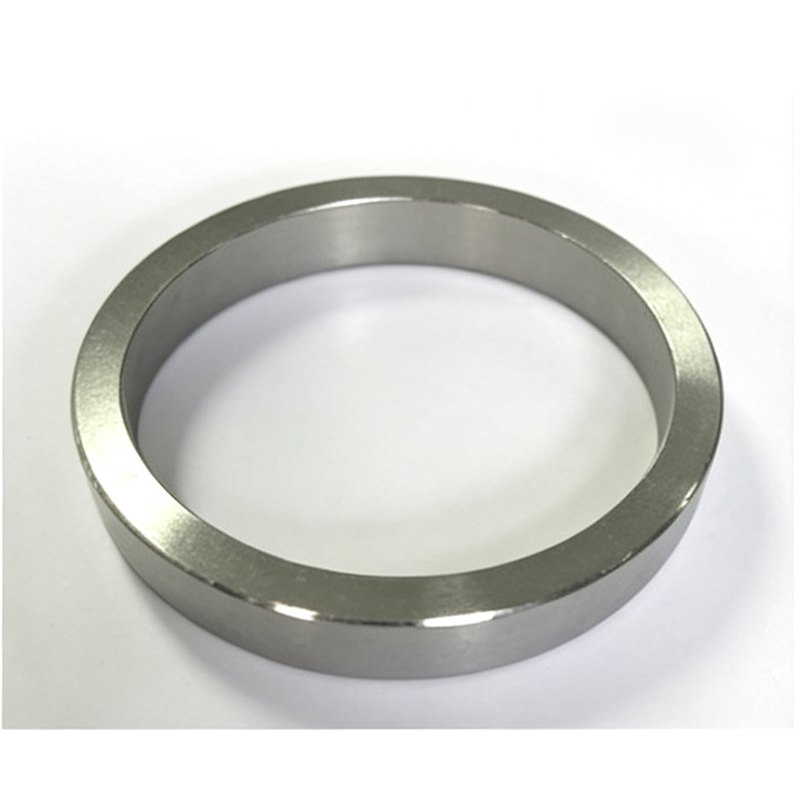
Трубка впрыска жидкости экономайзера, номер детали 31301210, является ключевым элементом трубопровода в системах с импортными винтовыми или спиральными холодильными компрессорами, предназначенным для обеспечения функции «дозаправки газа для повышения энтальпии».
Крышка
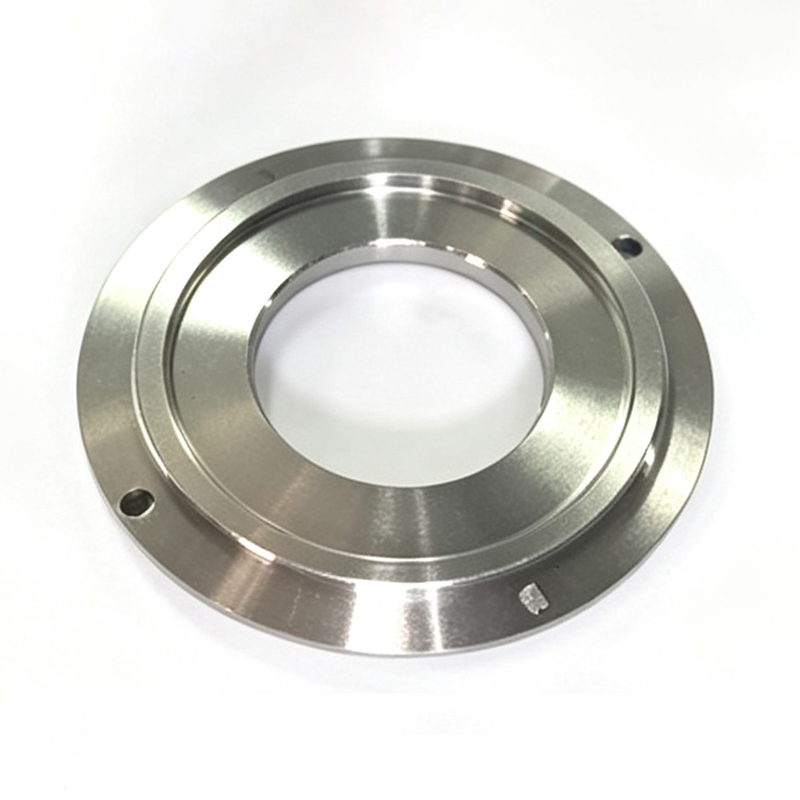
Крышка с номером детали 31402022 является ключевым прецизионным комплектующим элементом импортного холодильного компрессора, предназначенным для уплотнения, фиксации или изоляции определённых полостей.
Дистанционная шайба импортного холодильного компрессора
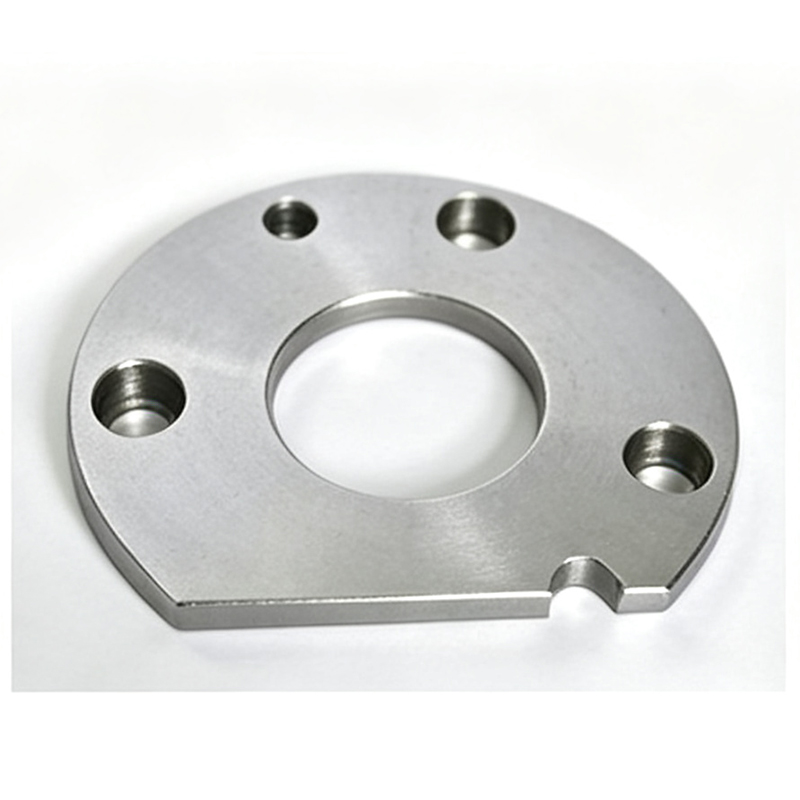
Дистанционные шайбы для импортного холодильного оборудования с номерами деталей 31300418 и 31300441 являются ключевыми прецизионными комплектующими элементами холодильного компрессора или холодильной системы.
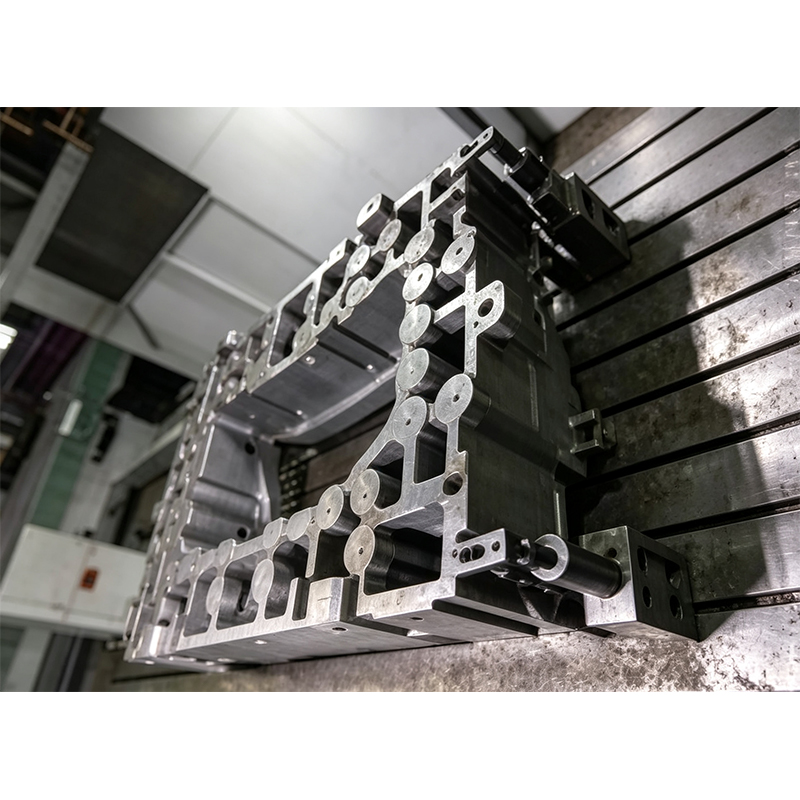
Крупногабаритная пресс-форма для изготовления сборных железобетонных коробчатых водопропускных конструкций
Крупногабаритная пресс-форма для изготовления сборных железобетонных коробчатых водопропускных конструкций в основном применяется при строительстве городских подземных комплексных инженерных коммуникаций, железнодорожных водопропускных сооружений, дренажных каналов и других объектов для изготовления сборных железобетонных конструктивных элементов коробчатого типа.
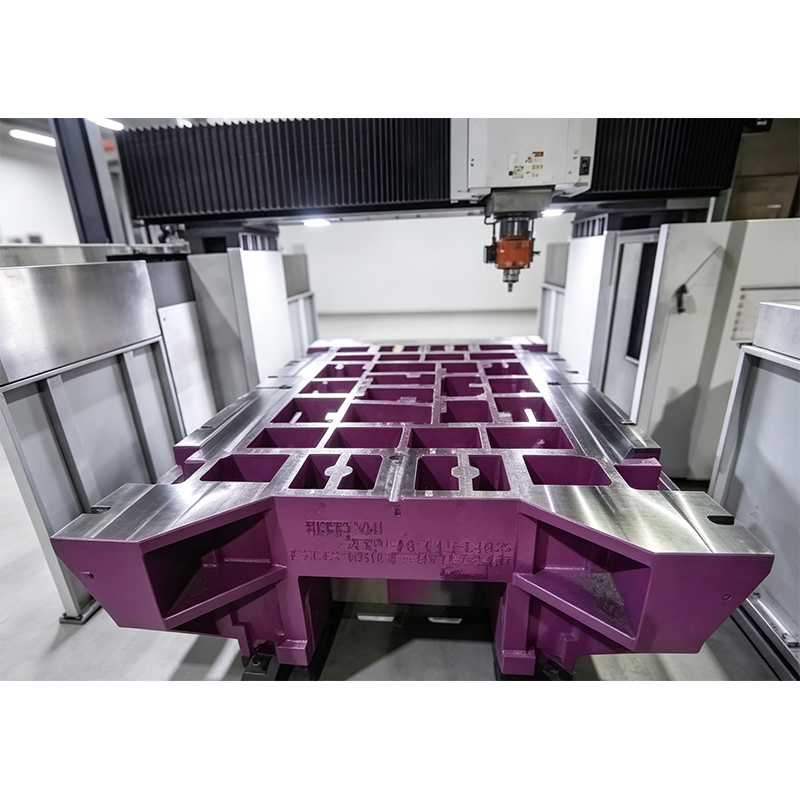
Крупногабаритные литые станины станков
Крупногабаритные литые станины станков относятся к базовым опорным конструкциям тяжёлого металлообрабатывающего оборудования и обычно используются в качестве основания таких станков, как станки с ЧПУ, продольно-фрезерные станки или крупные обрабатывающие центры.
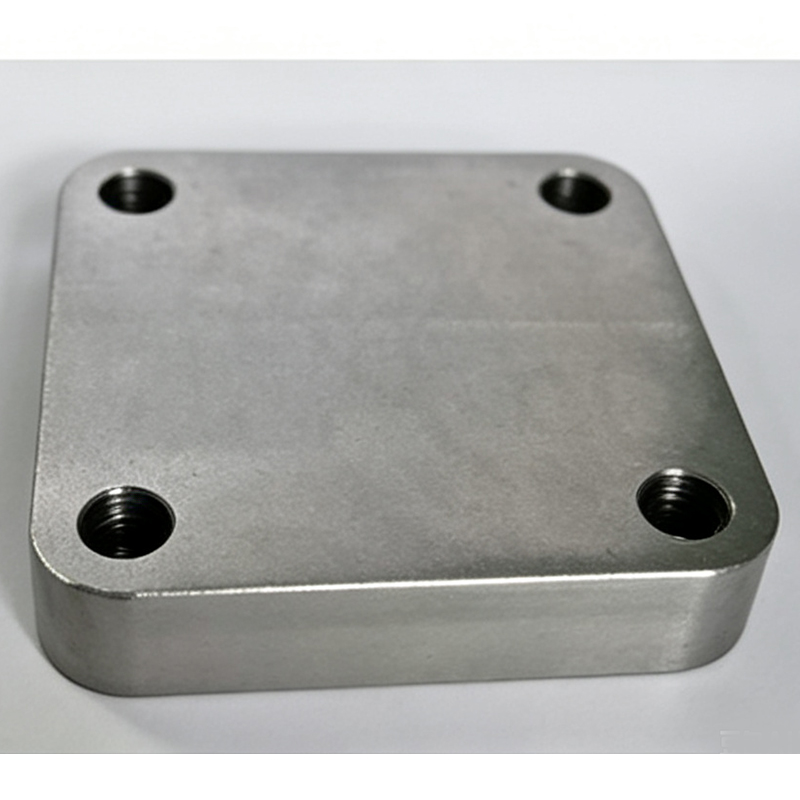
Глухой фланец
Заглушка для импортного холодильного оборудования, артикул 36712609. Это не обычная фланцевая заглушка, широко используемая в трубопроводных системах, а прецизионный уплотнительный элемент, предназначенный для перекрытия, изоляции или временного закрытия прохода во время технического обслуживания внутри холодильного компрессора или на соединениях трубопроводов.
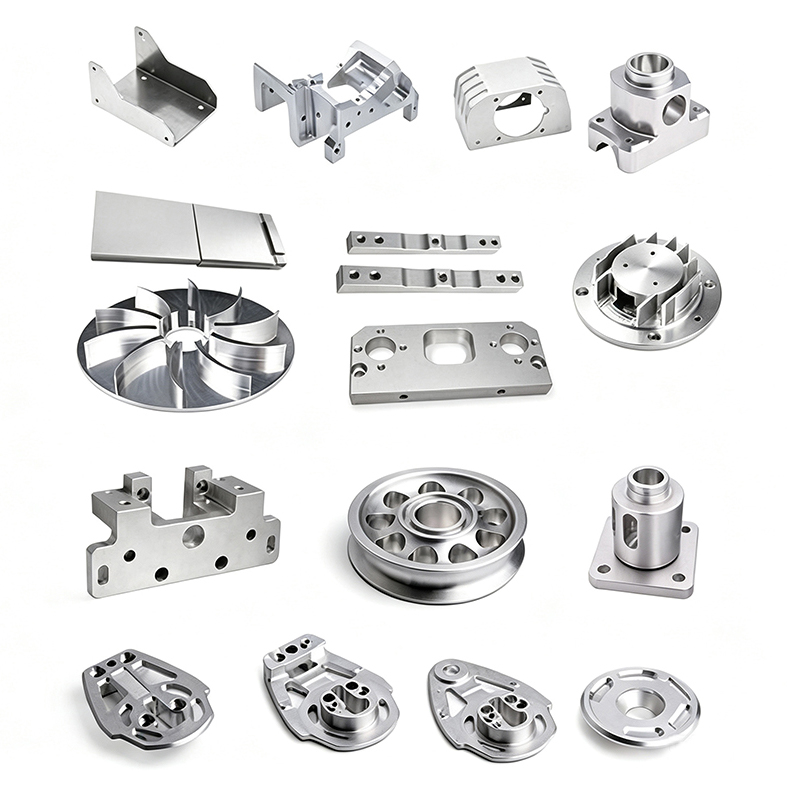
Высокоточные алюминиевые конструкционные элементы, обрабатываемые на станках с ЧПУ
Высокоточные алюминиевые конструкционные элементы, обрабатываемые на станках с ЧПУ и применяемые в авиакосмической отрасли, представляют собой металлические детали различных сложных геометрических форм и широко используются в каркасных опорах летательных аппаратов, трансмиссионных системах, модулях отвода тепла и прецизионных сборочных конструкциях.
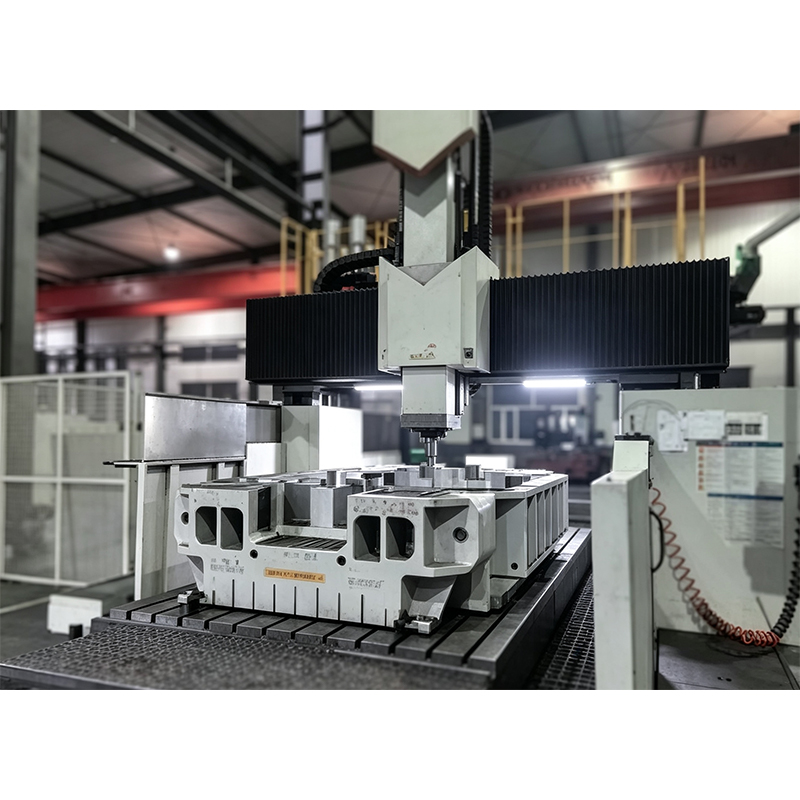
Крупногабаритный продольно-фрезерный обрабатывающий центр с ЧПУ
Крупногабаритный продольно-фрезерный обрабатывающий центр с ЧПУ относится к тяжёлому прецизионному металлообрабатывающему оборудованию и в основном используется для фрезерования больших плоских поверхностей, обработки систем отверстий и обработки сложных трёхмерных криволинейных поверхностей крупных отливок, стальных деталей или деталей из цветных металлов.
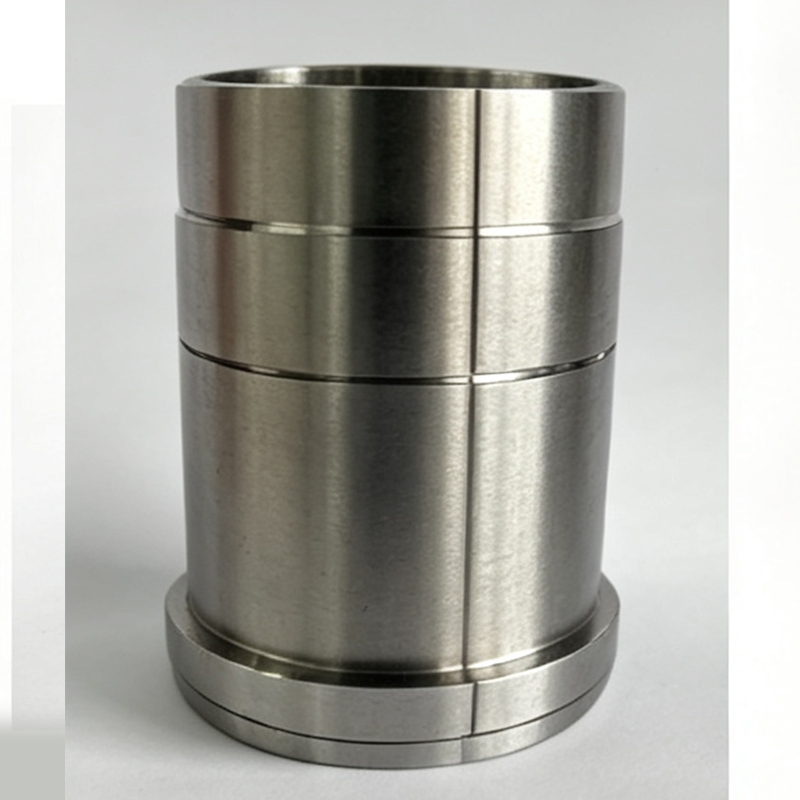
Сварная втулка
Сварная втулка для импортного холодильного оборудования с номером детали 36532108 является прецизионным переходным и позиционирующим комплектующим элементом, используемым при сварном соединении трубопроводов или корпусов клапанов в холодильной системе.
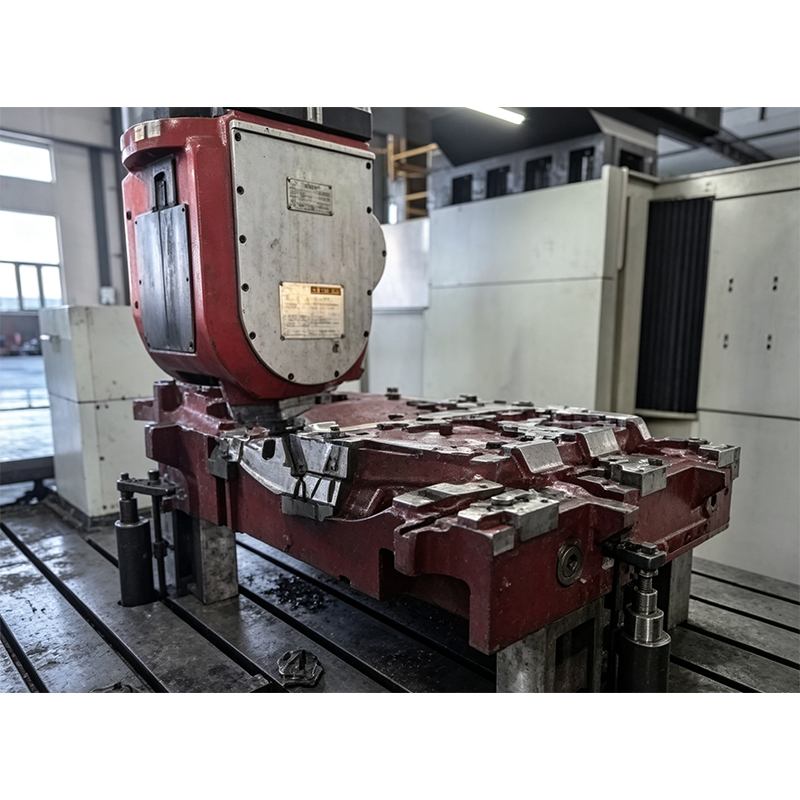
Горизонтально-расточной и фрезерный станок с ЧПУ
Горизонтально-расточной и фрезерный станок с ЧПУ относится к тяжёлому прецизионному обрабатывающему оборудованию и в основном используется для комплексной многооперационной обработки крупных, сверхтяжёлых и сложных по конструкции металлических изделий, включая растачивание отверстий, фрезерование, сверление и прорезание пазов.
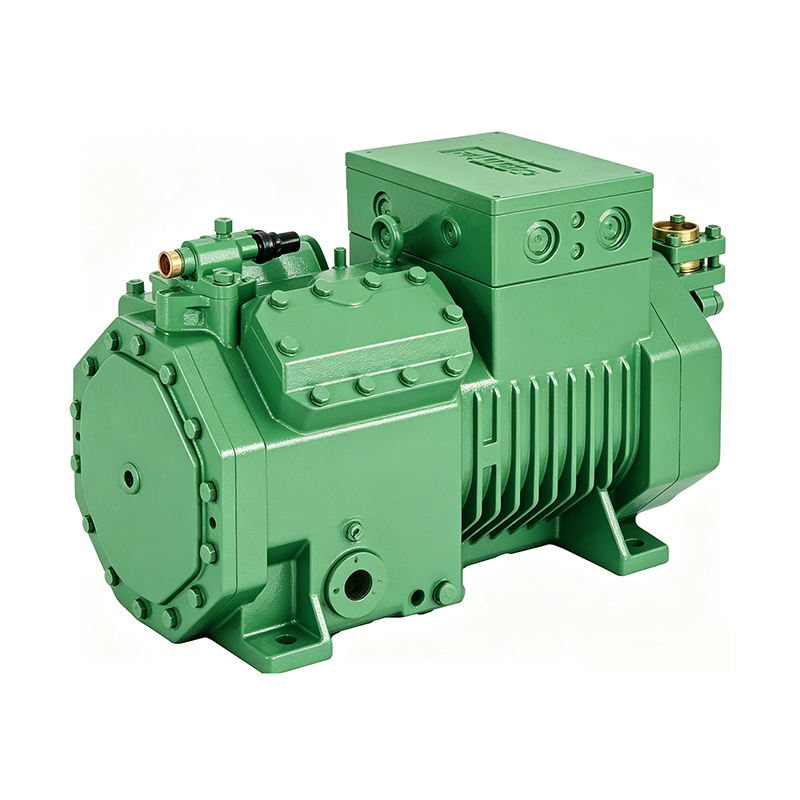
Полугерметичный поршневой холодильный компрессор
Полугерметичный поршневой холодильный компрессор относится к основному силовому оборудованию промышленных холодильных систем и широко применяется в холодильных складах, коммерческом холодильном оборудовании, тепловых насосах и системах технологического охлаждения.